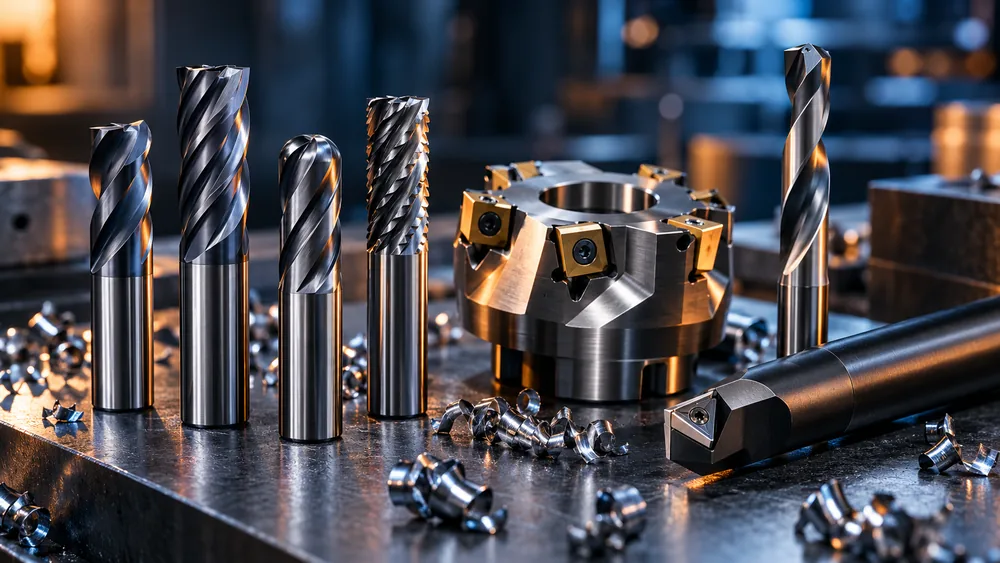
Doğru takım seçimi; yüzey kalitesi, takım ömrü ve üretim maliyeti üzerinde doğrudan etkili.
Talaşlı imalatta parça maliyetinin büyük bölümü tezgâh zamanıdır; takımın kendi bedeli bu maliyetin genellikle küçük bir kalemidir. Bu yüzden takım seçimini fiyat üzerinden yapmak çoğu zaman yanlış sonuç verir: uygun olmayan takım tezgâhı daha uzun süre meşgul eder, daha sık durdurur ve parça başına maliyeti yükseltir.
Doğru seçim üç şeyi aynı anda gözetir: işlenecek malzeme, parçanın istenen geometrisi ve tezgâhın gerçek kabiliyeti. Bu üçünden biri göz ardı edildiğinde, kesme verileri kâğıt üzerinde doğru olsa bile tezgâhta titreşim, ölçü sapması veya erken takım kırılması ortaya çıkar.
Malzeme takımı belirler
Her malzeme grubu farklı bir talaş davranışı gösterir. Alaşımsız ve düşük alaşımlı çelikler uzun talaş üretir; talaş kırıcı geometrisi olmayan bir uç, talaşı parçanın üzerine sararak yüzeyi bozar. Paslanmaz çelikler işlenirken pekleşir; kesme derinliğinin sabit tutulması ve takımın sürekli kesmesi, kesmeden sürtmeye geçmesinden daha önemlidir.
Alüminyumda öncelik talaş boşaltmadır: geniş talaş kanalı, yüksek helis açısı ve cilalı ya da yapışmayı azaltan kaplamalı takımlar yığılmayı önler. Titanyum ve nikel esaslı alaşımlarda ise düşük ısı iletimi belirleyicidir; kesme hızı düşürülür, ilerleme korunur ve soğutma doğrudan kesme bölgesine verilir.
- Alaşımsız çelik: talaş kırıcılı uç, orta kesme hızı, standart TiAlN kaplama
- Paslanmaz çelik: keskin kenar geometrisi, kesintisiz kesme, yeterli ilerleme
- Alüminyum: yüksek helis açısı, geniş talaş kanalı, yüksek devir
- Titanyum / nikel alaşımları: düşük kesme hızı, yüksek basınçlı soğutma
- Dökme demir: negatif geometri, çoğu uygulamada kuru kesme
Geometri: diş sayısı, helis ve köşe radüsü
Diş sayısı ilerleme kapasitesini belirler. Az dişli takım talaş boşluğu bırakır ve derin kanal işlemede tercih edilir; çok dişli takım aynı devirde daha yüksek ilerleme sağlar, ancak talaşın sıkışmaması gerekir.
Köşe radüsü çoğu zaman gözden kaçar. Radüslü bir parmak freze, keskin köşeli olana göre kesme kuvvetini kenara daha dengeli dağıtır; bu hem takım ömrünü uzatır hem de ince cidarlı parçalarda esnemeyi azaltır. Parça resmi izin veriyorsa köşede küçük bir radüs bırakmak, imalat açısından bedelsiz bir kazançtır.
Kesme verileri ve talaş incelmesi
Kesme hızı (Vc) ve diş başına ilerleme (fz) birbirinden bağımsız ayarlanamaz. Yanal kesme derinliği azaldıkça takımın gerçekte aldığı talaş incelir; ilerleme aynı bırakılırsa takım keser gibi görünürken aslında sürter ve ısınır. Talaş inceldiğinde ilerlemenin telafi edilmesi takım ömrünü belirgin biçimde uzatır.
Titreşim, yanlış kesme verisinin en görünür işaretidir. Yüzeyde düzenli iz, sesin tizleşmesi ve ölçü sapması birlikte görülüyorsa önce takım çıkıntısı kısaltılır, sonra devir kademeli olarak değiştirilir; ilerlemeyi düşürmek çoğu zaman sorunu derinleştirir.
| Malzeme | Kesme hızı Vc (m/dk) | Diş başına ilerleme fz (mm) |
|---|---|---|
| Alaşımsız çelik (S235 – C45) | 120 – 200 | 0,04 – 0,12 |
| Paslanmaz çelik (304 / 316) | 80 – 140 | 0,03 – 0,10 |
| Alüminyum (6061 / 7075) | 400 – 1.000 | 0,05 – 0,20 |
| Titanyum (Ti6Al4V) | 30 – 60 | 0,03 – 0,08 |
Bağlama ve çıkıntı uzunluğu
Takım tutucu, takımın kendisi kadar belirleyicidir. Çıkıntı uzunluğu iki katına çıktığında sehim çok daha büyük oranda artar; bu yüzden derin cepte uzun takım kullanmak yerine kademeli işleme çoğu zaman daha hızlı sonuç verir.
Sıcak geçme ve hidrolik tutucular, standart pensli tutuculara göre daha düşük salgı sağlar. Salgının artması, çok dişli takımlarda dişlerin eşit yüklenmemesine ve birinin erken körelmesine yol açar.
Takım ömrünü izlemek
Takım ömrü bir tahmin değil, ölçülebilir bir veridir. Yan yüzey aşınmasının düzenli ölçülmesi ve parça sayısına bağlanması, takımın kırılmadan önce planlı olarak değiştirilmesini sağlar. Planlı değişim, beklenmedik kırılmanın yol açtığı parça hurdası ve tezgâh duruşundan her zaman ucuzdur.
Aynı parçayı seri üreten bir hatta takım ömrünün kayıt altına alınması, zamanla kesme verilerinin de iyileştirilmesini mümkün kılar. Bu kayıt tutulmadığında her parti, bir öncekinin tecrübesinden yararlanamaz.
Sık Sorulanlar
- Kaplamalı takım her zaman daha mı iyidir?
- Hayır. Kaplama ısıya ve aşınmaya karşı koruma sağlar, ancak kesme kenarını bir miktar körleştirir. Alüminyum gibi yapışkan malzemelerde cilalı veya kaplamasız takımlar genellikle daha temiz yüzey verir.
- Takım kırılmasının en yaygın sebebi nedir?
- Tek bir sebep değil, birikimli bir durumdur: uzun çıkıntı, yetersiz talaş boşaltma ve talaş incelmesi telafi edilmeden düşürülen ilerleme birlikte görüldüğünde takım beklenenden çok önce kırılır.
- Aynı takımla hem kaba hem finiş işleme yapılabilir mi?
- Teknik olarak mümkündür ama önerilmez. Kaba işlemede aşınan kenar, finiş pasosunda yüzey kalitesini ve ölçü tutarlılığını doğrudan bozar.